

 Spedizione gratuita* in 5-7 giorni lavorativi


Caratteristiche generali
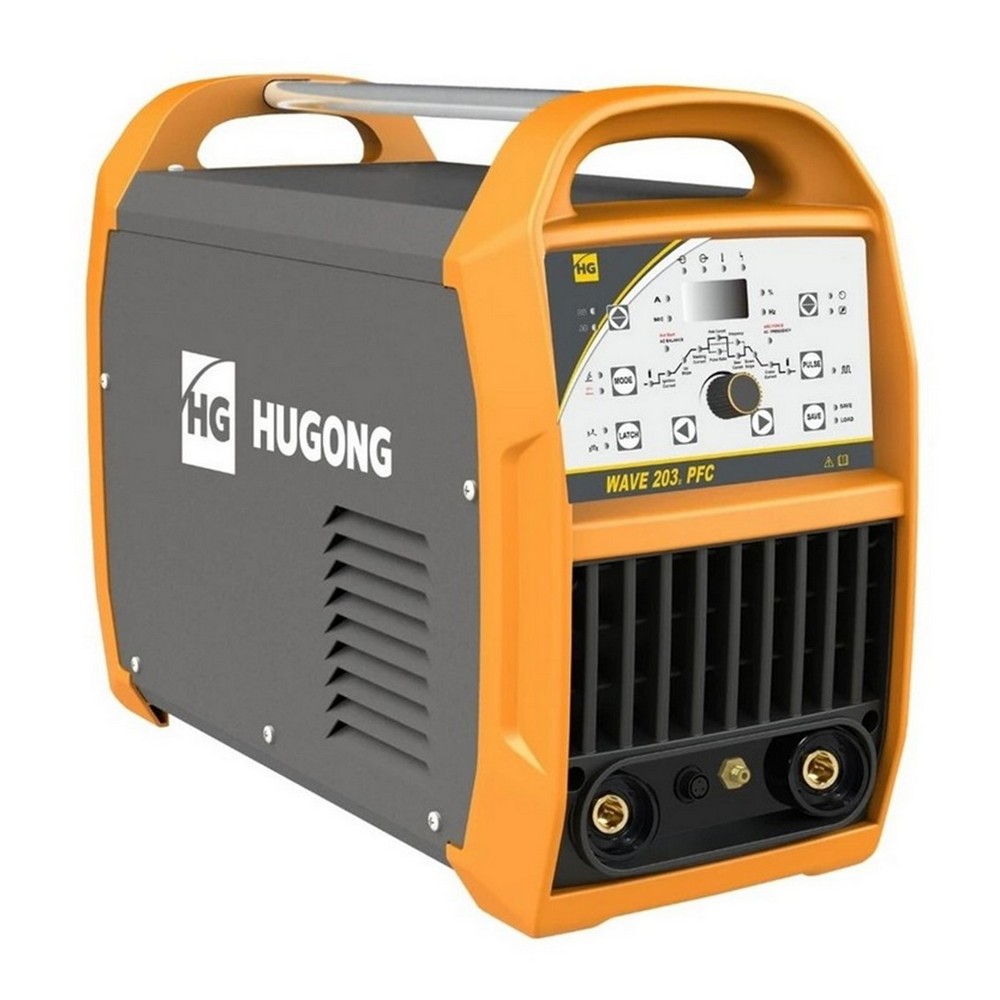
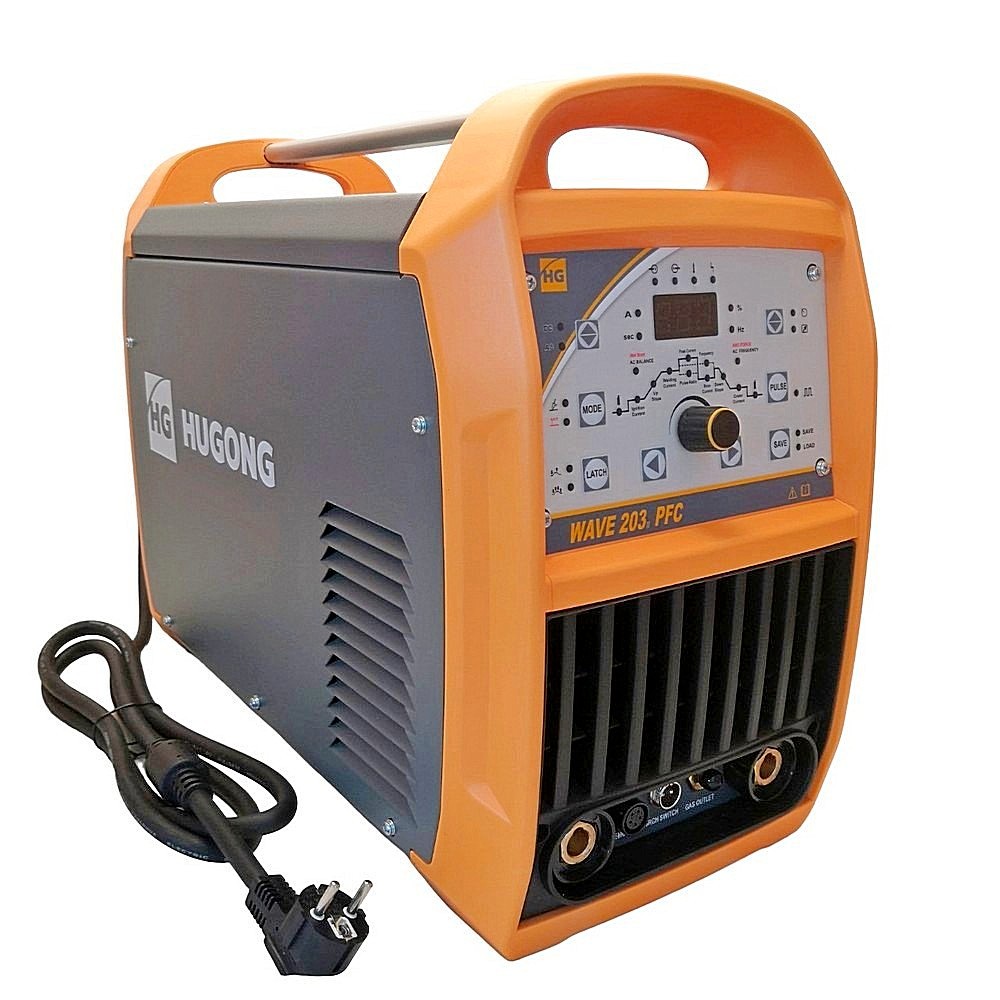
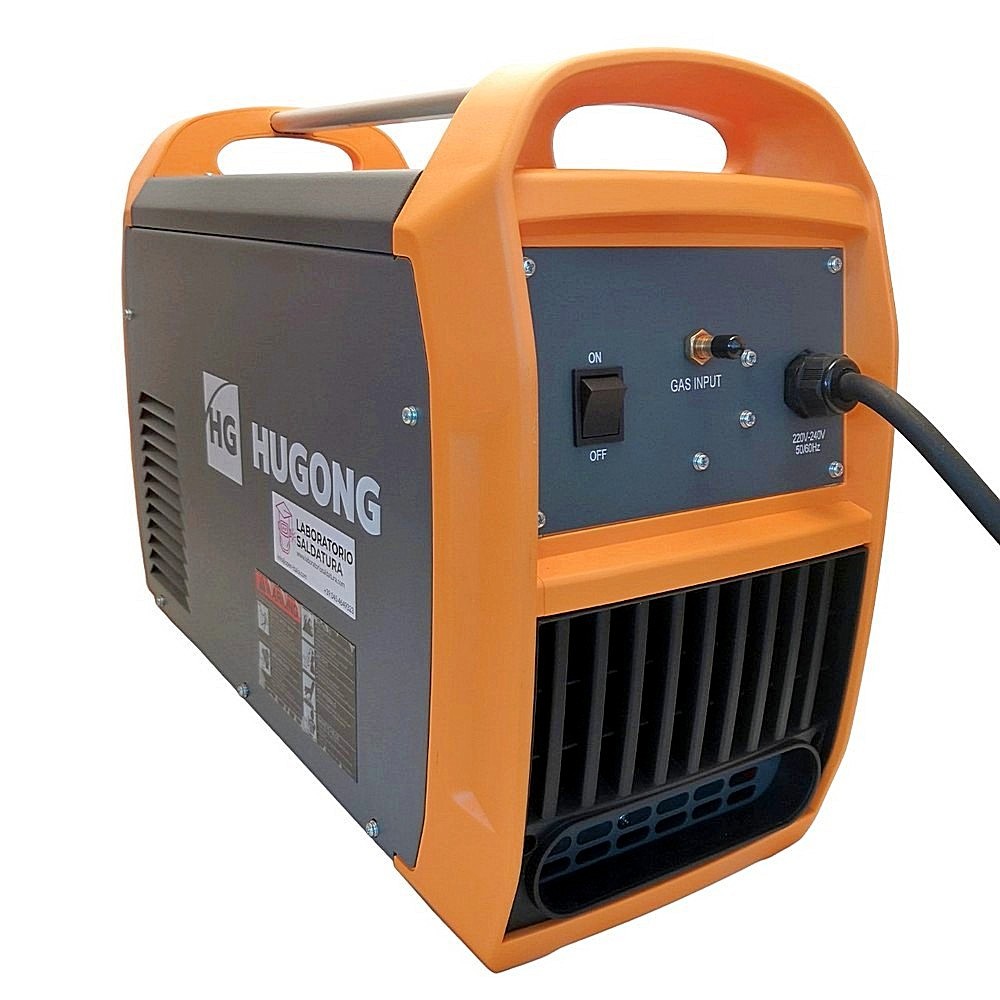
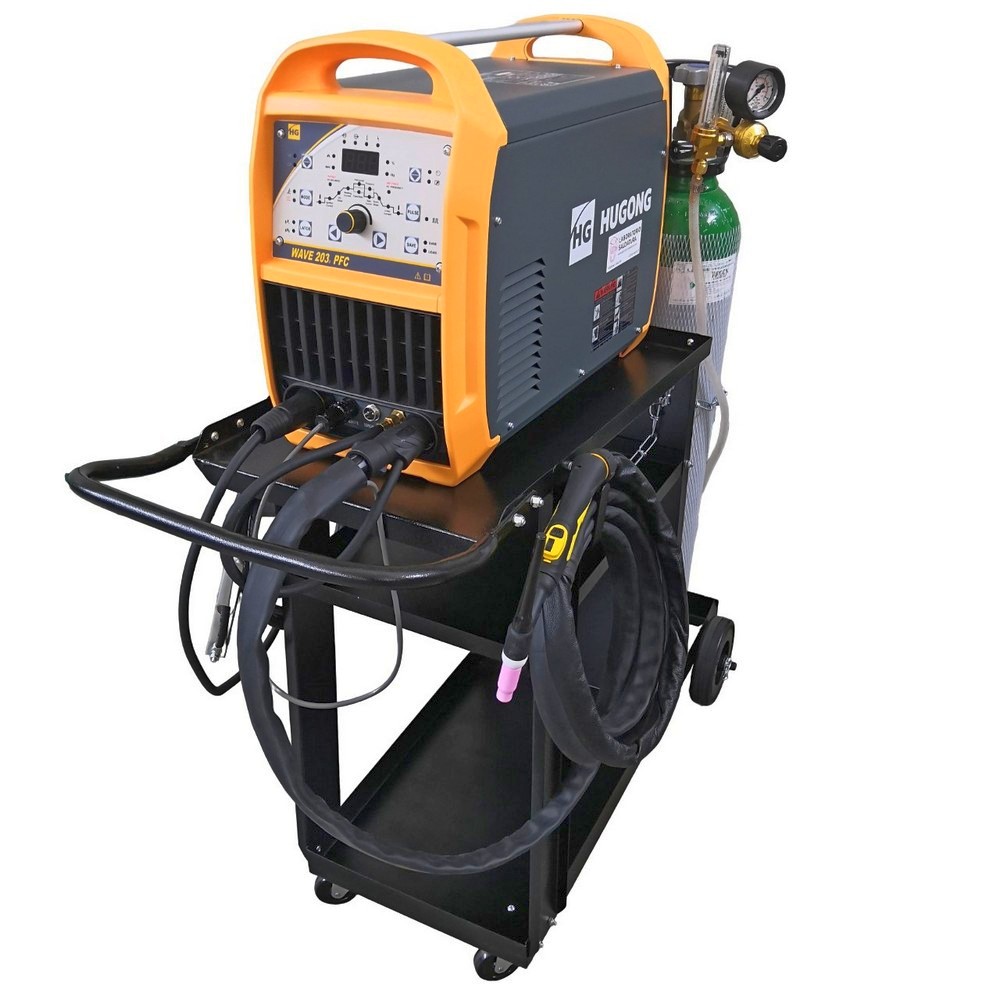
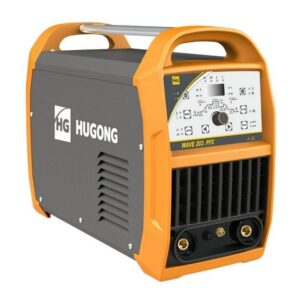
La saldatrice TIG HUGONG WAVE 203 AC/DC PFC è idonea per saldatura ad elettrodo MMA e TIG in corrente continua DC ed alternata AC con innesco ad alta frequenza HF. Il pannello digitale consente di accedere intuitivamente a tutte le regolazioni per l’ottimizzazione del processo TIG. La corrente di uscita sia continua che alternata permette di saldare efficacemente tutti i metalli, quindi anche l’alluminio e le sue leghe. Inoltre, essendo provvista di dispositivo PFC, WAVE 203 consente senz’altro di ridurre l’assorbimento di corrente elettrica e può essere collegata a prese monofase 230V-16A senza provocare l’intervento dei fusibili di rete.
Caratteristiche in evidenza TIG:
– impostazioni completa di tutti i parametri del ciclo TIG, ovvero: pre-gas, post-gas, corrente di innesco, rampe corrente, corrente di saldatura, balance in TIG AC;
– saldatura in corrente pulsata con impostazione della corrente di picco desiderata e del suo ciclo di lavoro, della frequenza delle pulsazioni e della corrente di base;
– saldatura in modalità 2T/4T;
– torcia TIG 26 con pulsante e potenziometro, rivestimento tratto finale in morbida pelle (pertanto molto maneggevole);
– memoria programmi di saldatura: può essere utile in effetti registrare i parametri delle lavorazioni ricorrenti.
Caratteristiche in evidenza MMA:
– saldatura di tutti gli elettrodi, incluso il cellulosico: questa caratteristica la rende senz’altro idonea anche per le applicazioni di tubisteria;
– HOT START ed ARC FORCE regolabili dall’operatore, quindi adattabili anche agli elettrodi più “duri”.
Descrizione interfaccia utente:
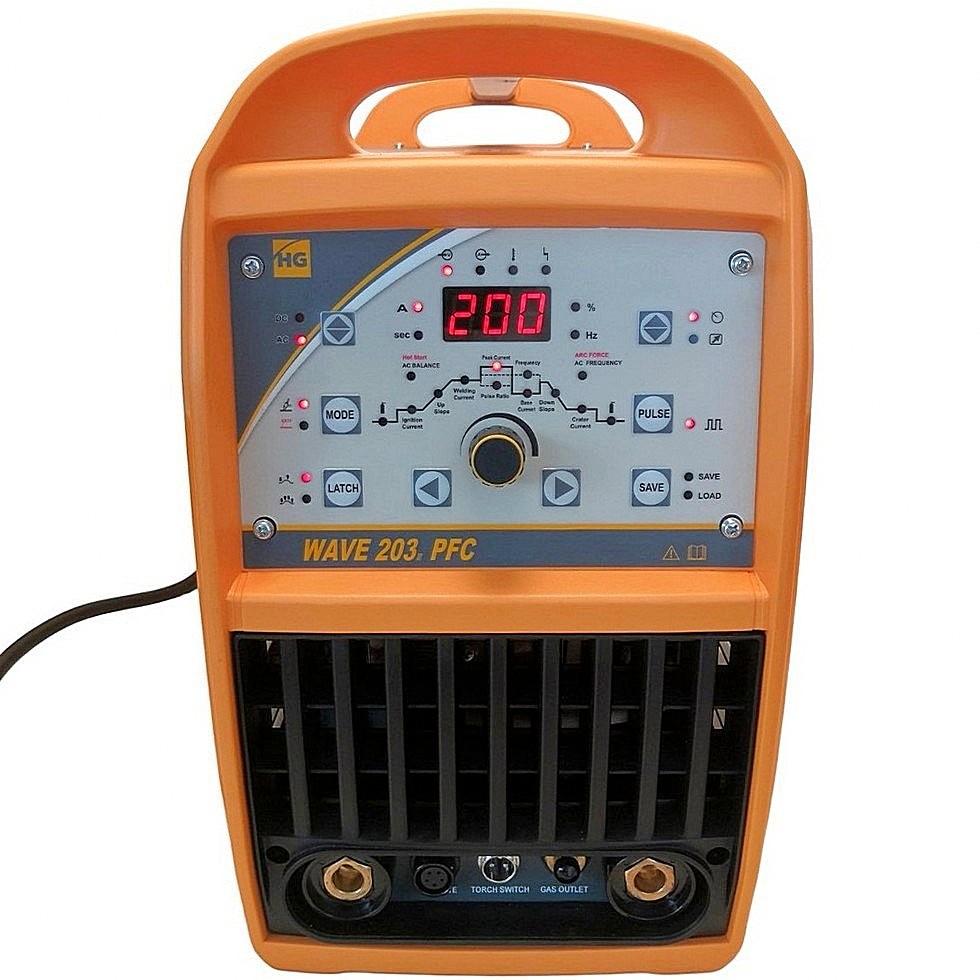
La saldatrice TIG HUGONG WAVE 203 AC/DC PFC è facilmente regolabile già dal primo uso grazie al suo pannello di interfaccia immediatamente comprensibile.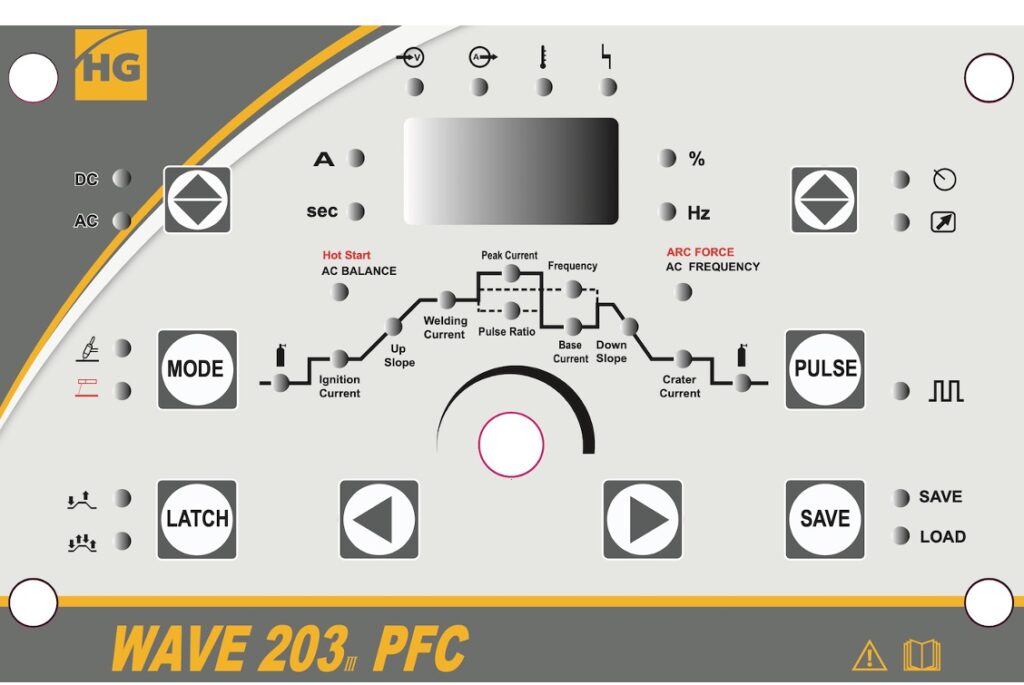
– TIG/MMA, 2 procedimenti di saldatura, TIG ed elettrodo;
Parametri MMA regolabili:
– HOT START, incremento della corrente di saldatura al momento dell’innesco, facilita l’accensione dell’arco;
– ARC FORCE, incremento dinamico della corrente di saldatura quando l’arco diventa troppo corto. Previene l’incollatura dell’elettrodo al pezzo da saldare.
Parametri TIG regolabili:
– AC-DC, impostazione saldatura in corrente continua DC (= Direct Current) oppure con corrente alternata AC (= Alternating Current);
– 2T/4T, modalità di funzionamento del pulsante torcia: in 2T il pulsante deve essere tenuto premuto durante la saldatura, in 4T si preme il pulsante per iniziare a saldare, si salda con il pulsante rilasciato, si preme di nuovo per interrompere la saldatura;
– Selezione corrente pulsata o non pulsata, range di frequenza pulsazione: 0,2 – 20Hz (AC), 0,2 – 200Hz (DC);
– Pre-Gas, tempo di emissione del gas precedente l’innesco dell’arco di saldatura. Questa regolazione è necessaria quando si devono fare dei punti di fissaggio oppure quando si deve saldare in posizioni difficili da raggiungere e che necessitino di un’atmosfera inerte prima di accendere l’arco elettrico. L’aumento del valore crea un ambiente inerte eliminando le impurità a inizio saldatura;
– Ignition Current, regolazione della corrente di innesco;
– Up Slope/Rampa di salita, tempo in cui la corrente varia da quella di innesco a quella di saldatura;
– Welding Current, regolazione della corrente di saldatura;
– Down Slope/Rampa di discesa, tempo in cui la corrente varia da quella di saldatura fino al valore di spegnimento. Evita la formazione del «cratere» al termine del cordone;
– Crater Current, regolazione della corrente finale di saldatura, riempimento cratere;
– Post-Gas, tempo di emissione del gas successivamente allo spegnimento dell’arco di saldatura. Serve a proteggere il bagno fuso fino alla completa solidificazione, ed è molto importante per proteggere l’elettrodo di tungsteno durante il raffreddamento evitando ossidazione e bruciatura: impostare una durata di almeno 3s.
Parametri TIG regolabili solo in corrente alternata AC:
– AC-Balance, il parametro determina il rapporto tra il tempo di onda negativa rispetto all’onda positiva, ovvero tra fase di fusione e fase di pulizia durante la saldatura TIG AC. Aumentando la fase di fusione si ottiene maggiore penetrazione della saldatura, ma minore pulizia del cordone. +5 corrisponde a massima pulizia, -5 a massima penetrazione;
– AC-Frequency, regolazione della frequenza della corrente alternata.
Parametri TIG regolabili solo in corrente pulsata:
– Peak Current, regolazione della corrente di picco;
– Base Current, regolazione della corrente di base;
– Pulse Ratio, percentuale temporale di lavoro della corrente di picco rispetto alla durata del ciclo completo di pulsazione;
– Frequency, regolazione della frequenza di pulsazione.
CLICCA QUI PER SCARICARE IL MANUALE DI ISTRUZIONI
NB : I VIDEO CHE SEGUONO SI RIFERISCONO ALLA VERSIONE PRECEDENTE WAVE 203MINI. CONTATTATECI PER AVERE INFORMAZIONI RELATIVAMENTE AI MIGLIORAMENTI OFFERTI DALLA NUOVA VERSIONE.












Alberto
Ottima macchina professionale e col PFC la utilizzo anche a casa coi 3kW senza alcun problema di contatore. Ottima assistenza telefonica del venditore.
Giovanni Toccaceli
la saldatrice è di altissimo livello, in pulsato si ottengono risultati eccellenti sia in DC che su alluminio, ogni singola regolazione ha un effetto riscontrabile in saldatura, sono rimasto sorpreso dalla precisione dell’arco, dell’innesco e delle regolazioni, assolutamente una macchina professionale. è cinese ma non ha nulla a che vedere coi marchi che si trovano su amazon, qui siamo ad altissimi livelli, qualcosa di simile lo trovi con Stel o Lincoln al doppio del prezzo.