
Saldatura ossiacetilenica: come funziona

Che cos’è la saldatura ossiacetilenica?
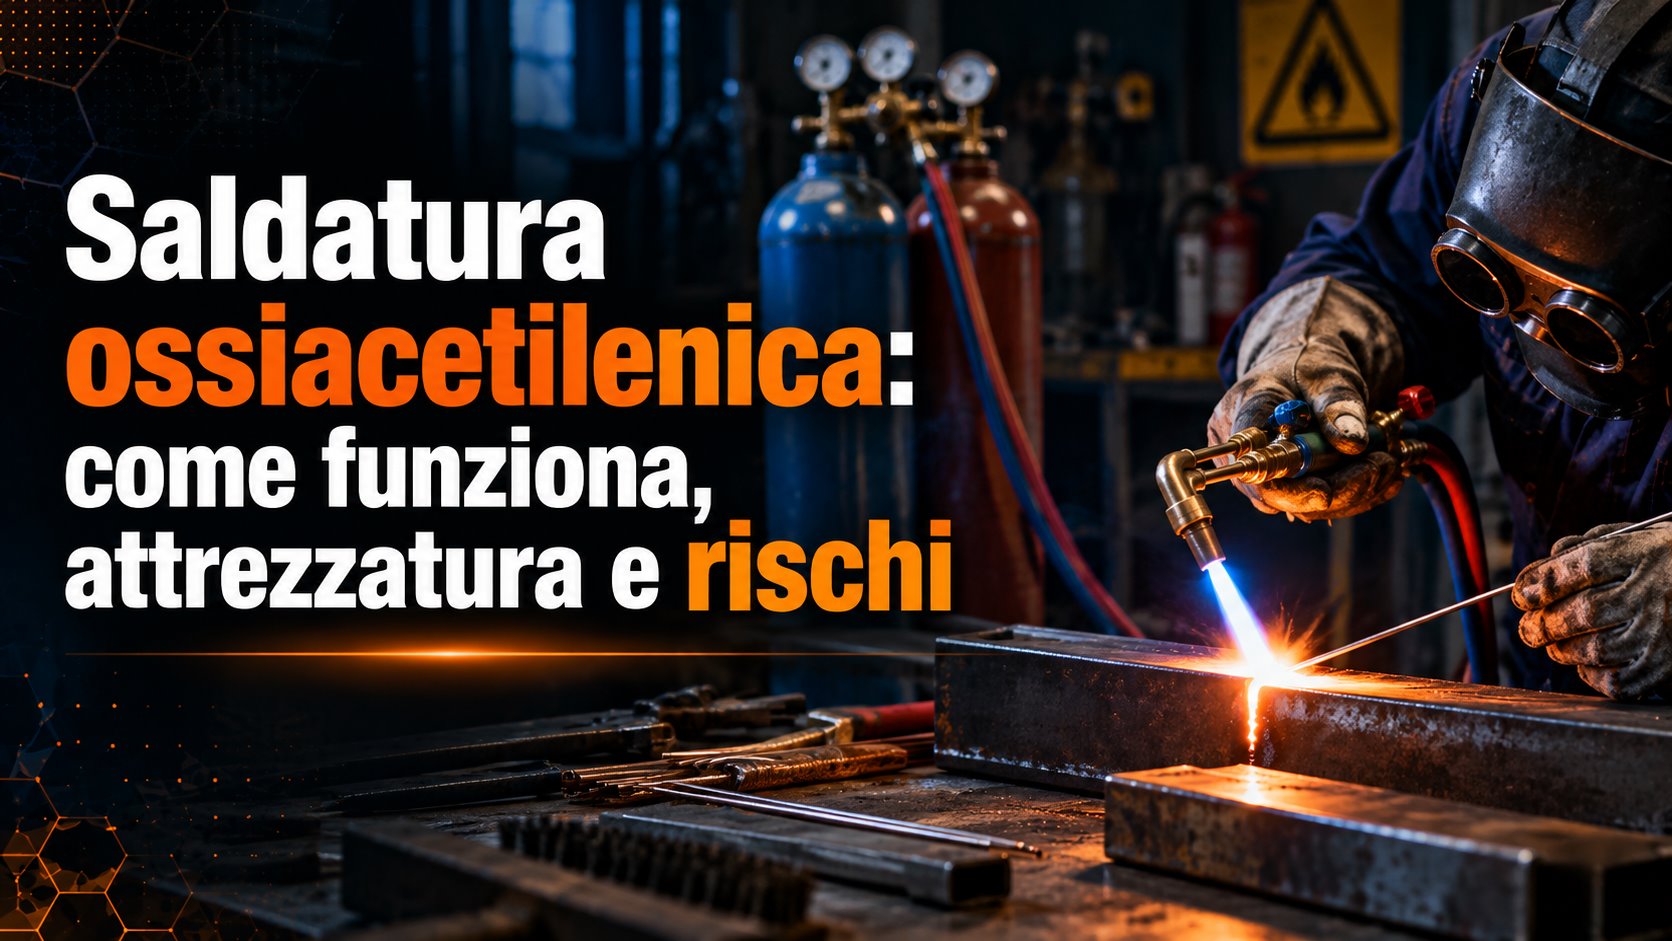
Con saldatura ossiacetilenica si intende il processo di saldatura a fiamma in cui il calore necessario a fondere il metallo è prodotto dalla combustione di acetilene (C₂H₂) e ossigeno (O₂). È una delle tecniche più antiche e conosciute del settore: nata all’inizio del Novecento, viene chiamata anche saldatura a gas, saldatura a fiamma o, nell’uso comune, saldatura autogena. Un unico attrezzo, il cannello, miscela i due gas e dà origine a una fiamma capace di portare a fusione l’acciaio in pochi secondi.
A differenza dei processi ad arco (elettrodo, filo continuo, TIG), l’ossiacetilene non richiede energia elettrica: bastano due bombole, due riduttori di pressione, i tubi e un cannello. Per questo motivo continua a essere usata in officina, in cantiere, nella manutenzione di impianti idraulici e termici, nel restauro e in tutti i casi in cui occorre intervenire lontano da una presa di corrente.
Il suo punto di forza è la versatilità. Lo stesso equipaggiamento, cambiando soltanto la testina o il tipo di fiamma, permette di saldare, brasare, tagliare l’acciaio, riscaldare e raddrizzare i pezzi. Questo articolo spiega come funziona il processo, quali regolazioni servono, come si esegue un cordone e quali rischi occorre conoscere prima di accendere un cannello.
Come funziona la saldatura ossiacetilenica?
La saldatura ossiacetilenica funziona bruciando acetilene e ossigeno all’uscita di un cannello: la fiamma risultante fonde i lembi del metallo, che si uniscono in un unico bagno di fusione e si solidificano formando il giunto.
I due gas arrivano al cannello dalle rispettive bombole, passando per riduttori di pressione e tubi flessibili. All’interno del cannello vengono dosati e miscelati, poi la miscela esce dall’ugello e viene accesa. La combustione avviene in due fasi distinte, visibili a occhio nella fiamma:
|
Fase |
Dove avviene |
Reazione |
Ossigeno impiegato |
|---|---|---|---|
|
Combustione primaria |
Cono interno, brillante e ben definito |
C₂H₂ + O₂ → 2CO + H₂ |
Dalla bombola |
|
Combustione secondaria |
Pennacchio esterno, più chiaro e sfumato |
2CO + H₂ + 1,5 O₂ → 2CO₂ + H₂O |
Dall’aria circostante |
Per bruciare completamente un volume di acetilene servono quindi 2,5 volumi di ossigeno: uno arriva dalla bombola attraverso il cannello, gli altri 1,5 vengono presi dall’atmosfera. La zona più calda è appena oltre la punta del cono interno, per questo il saldatore la tiene a pochi millimetri (indicativamente 2-3 mm) dal metallo.
Il pennacchio secondario svolge anche una funzione di protezione: il monossido di carbonio e l’idrogeno che lo alimentano consumano l’ossigeno dell’aria che altrimenti raggiungerebbe il bagno fuso e lo ossiderebbe. Per questo, nella saldatura dell’acciaio, non servono gas di protezione esterni.
Durante la saldatura il cannello viene mosso lungo il giunto con la mano principale, mentre l’altra mano immerge nel bagno la bacchetta d’apporto quando serve materiale aggiuntivo. Non essendoci automatismi, la qualità del cordone dipende molto dall’osservazione del bagno di fusione e dalla manualità dell’operatore.
Qual è la temperatura massima che può raggiungere la fiamma ossiacetilenica?
La fiamma ossiacetilenica raggiunge circa 3.100-3.200 °C nel punto più caldo, poco oltre la punta del cono interno, ed è la più calda tra le fiamme a gas di uso corrente. Alcune fonti commerciali indicano valori fino a 3.480 °C: la differenza dipende dal tipo di fiamma, dall’ugello e dal punto in cui viene misurata la temperatura.
Nel pennacchio esterno la temperatura è molto più bassa. Per questo, oltre alla temperatura, conta la posizione della fiamma rispetto al pezzo: il calore utile alla fusione arriva dalla zona subito davanti al cono interno.
Quanti gradi arriva una fiamma ossidrica?
In senso stretto la fiamma ossidrica è quella prodotta da ossigeno e idrogeno e arriva a circa 2.700-2.800 °C, meno dell’ossiacetilenica. Nel linguaggio comune, però, “fiamma ossidrica” indica qualsiasi cannello a gas, e la temperatura cambia molto in base al combustibile e al comburente:
|
Cannello |
Temperatura indicativa (°C) |
|---|---|
|
Ossigeno + acetilene |
3.100-3.200 (fino a circa 3.480 secondo alcune fonti) |
|
Ossigeno + propano |
fino a circa 2.850 |
|
Ossigeno + idrogeno (ossidrico) |
circa 2.700-2.800 |
|
Propano/butano + aria (cannello portatile) |
circa 1.850-2.000 |
I valori sono indicativi e variano con ugello, rapporto tra i gas e condizioni di misura. L’acetilene resta il riferimento per la saldatura dell’acciaio perché alla temperatura elevata unisce una fiamma concentrata e stabile.
A cosa serve un cannello ossiacetilenico?
Un cannello ossiacetilenico serve a saldare, brasare, tagliare e riscaldare i metalli: con la stessa attrezzatura base si eseguono lavorazioni molto diverse, cambiando solo la testina o la regolazione della fiamma.
- Saldatura per fusione: unione di lamiere, tubi e profilati in acciaio di spessore sottile o medio, con o senza bacchetta d’apporto.
- Brasatura e brasasaldatura: unione con leghe a base di ottone o argento, che fondono a temperatura inferiore a quella dei pezzi. È il metodo tipico per tubazioni in rame e giunzioni su ottone e ghisa.
- Taglio (ossitaglio): con un cannello da taglio l’acciaio viene portato a circa 900 °C dalla fiamma di preriscaldo, poi un getto di ossigeno puro lo ossida e lo asporta lungo la linea di taglio. Funziona su acciai non legati e basso legati.
- Riscaldo: allentare bulloni grippati, piegare e raddrizzare profili e lamiere, preriscaldare pezzi prima di altre saldature, eseguire trattamenti termici localizzati.
Si incontra quindi in officine di carpenteria e fabbri, nella manutenzione industriale e agricola, nell’impiantistica idrotermica e frigorifera, nel restauro e nella riparazione di mezzi e attrezzature.
Attrezzatura per la saldatura ossiacetilenica
Un impianto ossiacetilenico completo è composto da otto elementi, dalle bombole fino ai dispositivi di protezione personale. Ognuno ha una funzione precisa e nessuno va improvvisato o sostituito con componenti non adatti.
|
Componente |
Funzione |
Da sapere |
|---|---|---|
|
Bombola di ossigeno |
Fornisce il comburente |
Ricarica fino a 200 bar; mai a contatto con olio o grasso |
|
Bombola di acetilene |
Fornisce il combustibile |
L’acetilene è disciolto in un solvente dentro una massa porosa; la bombola va tenuta sempre in verticale, con pressione interna intorno ai 15 bar a 15 °C |
|
Riduttori di pressione |
Abbassano la pressione di bombola a quella di lavoro |
Uno per gas, con manometro di alta e di bassa pressione; non sono intercambiabili |
|
Tubi flessibili |
Collegano riduttori e cannello |
Blu per l’ossigeno, rosso per l’acetilene; il raccordo del gas combustibile ha filettatura sinistra |
|
Cannello |
Dosa e miscela i gas |
Con lance e ugelli intercambiabili per saldare, oppure cannello da taglio |
|
Valvole di sicurezza |
Impediscono il ritorno di gas e fiamma |
Valvole di non ritorno e dispositivi antiritorno di fiamma sul riduttore e/o sul cannello |
|
Bacchette e disossidanti |
Materiale d’apporto e pulizia del bagno |
Bacchette compatibili con il metallo base; il disossidante serve soprattutto in brasatura |
|
DPI |
Protezione dell’operatore |
Occhiali con filtro per saldatura a gas, guanti in crosta, grembiule, scarpe antinfortunistiche |
Per accendere la fiamma si usa un accendigas a scintilla, mai un accendino comune o dei fiammiferi, che costringono a tenere la mano troppo vicino alla fiamma. Le bombole vanno sempre fissate con catena o su carrello portabombole.
I tre tipi di fiamma: neutra, carburante e ossidante
Il rapporto tra ossigeno e acetilene che escono dall’ugello determina il tipo di fiamma, e quindi il comportamento del metallo fuso. Saper riconoscere la fiamma a vista è la prima abilità da acquisire.
|
Fiamma |
Rapporto ossigeno / acetilene |
Aspetto |
Impiego tipico |
|---|---|---|---|
|
Neutra |
circa 1 : 1 |
Cono interno netto e luminoso, nessun alone aggiuntivo |
Acciaio dolce, rame, saldatura in generale |
|
Carburante (riducente) |
Acetilene in eccesso |
Tra cono e pennacchio compare un “piumino” biancastro di acetilene non bruciato |
Acciai legati e inox, riporti duri, brasatura di alcune leghe |
|
Ossidante |
Ossigeno in eccesso |
Cono interno corto, appuntito e violaceo; sibilo forte |
Brasatura di ottone e bronzo, usata con molta cautela |
La fiamma neutra è la regolazione di riferimento: non aggiunge né sottrae nulla al bagno di fusione. Quella carburante può cedere carbonio al metallo e, sull’acciaio dolce, rende il cordone fragile e più duro. Quella ossidante brucia il metallo, produce scintille, ossidi e porosità: sull’acciaio è un difetto, mentre sull’ottone aiuta a limitare l’evaporazione dello zinco.
Per ottenere la fiamma neutra si accende prima solo l’acetilene, lo si aumenta fino a eliminare il fumo nero, poi si apre gradualmente l’ossigeno finché il piumino scompare lasciando un unico cono interno ben definito.
Qual è la pressione necessaria per un cannello ossiacetilenico?
Non esiste una pressione unica: dipende dal cannello, dalla punta montata e dallo spessore da saldare. Nella saldatura con punte a iniettore l’ossigeno lavora tra 1,5 e 3 bar e l’acetilene tra 0,05 e 0,2 bar per gli spessori più comuni, mentre nel taglio l’ossigeno sale da 2,5 bar (10 mm) fino a 6 bar (300 mm). Come limite assoluto, l’acetilene libero non va mai usato oltre 1,5 bar, perché oltre questa soglia può decomporsi in modo instabile.
La tabella riporta i valori di un costruttore (catalogo Ossigas di Lincoln Electric) per le punte di saldatura ad acetilene, misurati al cannello.
|
Spessore da saldare (mm) |
Portata della punta (l/h) |
Ossigeno (bar) |
Acetilene (bar) |
|---|---|---|---|
|
0,25 |
25 |
1,5 |
0,05 |
|
0,8 |
80 |
1,5 |
0,05 |
|
2 |
160 |
2,5 |
0,05 |
|
3 |
225 |
2,5 |
0,1 |
|
5 |
500 |
2,5 |
0,1 |
|
8 |
800 |
2,5 |
0,1 |
|
14 |
1.250 |
2,5 |
0,1 |
|
18 |
1.800 |
3 |
0,2 |
Valgono sempre le istruzioni del costruttore del proprio cannello. Tubi lunghi, raccordi e accessori causano perdite di carico: in questo caso la pressione in uscita dal riduttore va aumentata di conseguenza.
Come si regola la pressione dell’ossigeno e del propano?
Il propano è un combustibile diverso dall’acetilene: con l’ossigeno dà una fiamma meno calda, adatta a riscaldo, brasatura e taglio, ma il catalogo citato indica per la saldatura vera e propria la sola fiamma ossiacetilenica. Per le punte ossi-propano di piccola e media portata lo stesso costruttore indica ossigeno a 2,5 bar e propano a 0,1-0,2 bar, sempre misurati al cannello; il riduttore del propano deve essere specifico per quel gas.
La regolazione dei riduttori, per entrambi i combustibili, segue questa sequenza:
- Verifica che le viti dei riduttori siano completamente allentate e le valvole del cannello chiuse.
- Apri lentamente la bombola dell’ossigeno fino in fondo.
- Apri la bombola dell’acetilene (o del propano) di non più di un giro e mezzo, lasciando la chiave inserita per poterla richiudere subito.
- Apri la valvola dell’ossigeno sul cannello e, con il gas che scorre, avvita la vite del riduttore finché il manometro di bassa pressione segna il valore della tabella. Richiudi la valvola.
- Ripeti l’operazione per il combustibile.
- Chiudi le valvole del cannello e controlla che i manometri non scendano. Cerca eventuali perdite sui raccordi con acqua saponata o con uno spray rilevatore, mai con la fiamma.
Come si salda con l’ossiacetilene: procedura passo per passo
Saldare con ossigeno e acetilene significa preparare il giunto, regolare una fiamma neutra, formare il bagno di fusione e farlo avanzare lungo il giunto aggiungendo la bacchetta quando serve. Questi sono i passaggi, in ordine.
Preparazione
- Pulisci i lembi da ruggine, vernice, olio e calamina: ogni residuo finisce nel bagno e causa porosità.
- Prepara il giunto. Fino a circa 3 mm di spessore si salda testa a testa senza smusso; oltre si ricava un cianfrino a V sui bordi per ottenere la penetrazione completa.
- Scegli punta e bacchetta. Per l’acciaio la portata della punta è di circa 100 litri/ora di acetilene per ogni millimetro di spessore (vedi tabella delle pressioni). Come regola pratica, il diametro della bacchetta è pari a metà dello spessore più 1 mm.
- Fissa i pezzi con alcuni punti di imbastitura, per limitare le distorsioni dovute al calore.
Accensione e regolazione della fiamma
- Imposta le pressioni come descritto nella sezione precedente.
- Apri leggermente la valvola dell’acetilene sul cannello e accendi con l’accendigas, tenendo l’ugello lontano da persone e materiali infiammabili.
- Aumenta l’acetilene fino a quando la fiamma smette di fumare.
- Apri gradualmente l’ossigeno fino a ottenere la fiamma neutra, con un cono interno netto e senza piumino.
Esecuzione del cordone
- Forma il bagno: tieni il cono interno a 2-3 mm dal metallo, nel punto di partenza, finché la zona diventa lucida e fluida.
- Avanza con regolarità, con piccole oscillazioni del cannello a cavallo del giunto. Il cannello è inclinato di circa 30-45° rispetto al pezzo.
- Aggiungi la bacchetta immergendone la punta nel bagno, a intervalli regolari. Mantienila sempre dentro la zona protetta dalla fiamma, per evitare che si ossidi.
- Controlla il bagno: larghezza del cordone costante e fusione completa dei lembi sono i due segnali di una saldatura ben riuscita.
- Chiudi il cordone riducendo gradualmente il calore e riempiendo il cratere finale, poi lascia raffreddare il pezzo lentamente.
Saldatura a sinistra e a destra
|
Tecnica |
Come si esegue |
Impiego |
|---|---|---|
|
A sinistra (in avanti) |
La fiamma è diretta verso la parte ancora da saldare; la bacchetta precede il cannello |
Spessori sottili, fino a circa 3-4 mm |
|
A destra (all’indietro) |
La fiamma è diretta sul cordone appena eseguito; la bacchetta segue il cannello |
Spessori maggiori, con cianfrino |
Spegnimento
- Chiudi la valvola dell’acetilene sul cannello, poi quella dell’ossigeno.
- Chiudi le valvole delle bombole.
- Apri brevemente le valvole del cannello per scaricare i gas residui nei tubi, poi richiudile.
- Allenta le viti dei riduttori e controlla che i manometri tornino a zero.
Quali materiali si possono saldare con l’ossiacetilene?
La saldatura ossiacetilenica dà il meglio sugli acciai dolci e basso legati di spessore sottile o medio; su altri metalli è possibile, ma richiede flussanti, bacchette specifiche e regolazioni particolari, e spesso esistono processi più adatti.
|
Materiale |
Fiamma |
Apporto e note |
|---|---|---|
|
Acciaio dolce e basso legato |
Neutra |
Bacchetta in acciaio non legato; è il caso più semplice e più diffuso |
|
Ghisa |
Neutra o leggermente carburante |
Preriscaldo e raffreddamento lento, bacchette per ghisa e disossidante |
|
Rame |
Neutra |
Elevata conducibilità termica: serve una punta più grande e spesso il preriscaldo; per i tubi si preferisce la brasatura |
|
Ottone e bronzo |
Leggermente ossidante |
Brasasaldatura con bacchette in ottone o bronzo e disossidante |
|
Acciaio zincato |
Leggermente ossidante |
Possibile, ma lo zinco sviluppa fumi tossici: aspirazione obbligatoria |
|
Alluminio |
Leggermente carburante |
Bacchette in lega di alluminio e flussante specifico, da eliminare a fine lavoro; oggi di norma si usa il TIG |
|
Acciaio inossidabile |
Leggermente carburante |
Fattibile su spessori sottili con flussante, ma il TIG preserva meglio la resistenza alla corrosione |
|
Titanio e magnesio |
– |
Non adatti: reagiscono con ossigeno e azoto e richiedono protezione gassosa |
Il materiale d’apporto va scelto in base al metallo base: bacchette in acciaio per l’acciaio, in lega di rame o ottone per la brasasaldatura, in ghisa o alluminio per i rispettivi materiali. Nella brasatura il disossidante, in polvere o in pasta, scioglie gli ossidi e permette alla lega di bagnare le superfici.
Quali sono i rischi associati alla saldatura ossiacetilenica?
I rischi principali sono incendio ed esplosione, ritorno di fiamma, ustioni, danni agli occhi e inalazione di fumi. Quasi tutti derivano da gas infiammabili ad alta pressione e da una fiamma a oltre 3.000 °C, e si prevengono con attrezzatura in ordine, regolazioni corrette e comportamenti disciplinati.
|
Rischio |
Causa tipica |
Prevenzione |
|---|---|---|
|
Ritorno di fiamma (scoppio nell’ugello) |
Ugello surriscaldato o sporco, pressioni errate, punta a contatto con il pezzo |
Ugelli puliti, pressioni da tabella, raffreddamento del cannello, accensione corretta |
|
Flashback (fiamma che risale i tubi) |
Rientro della fiamma nel cannello e nei tubi, fino alle bombole |
Valvole antiritorno di fiamma e di non ritorno, controllate periodicamente |
|
Decomposizione dell’acetilene |
Pressione oltre 1,5 bar o bombola surriscaldata, urtata o coricata |
Rispetto dei limiti di pressione, bombole in verticale e lontane da fonti di calore |
|
Incendio da ossigeno |
L’ossigeno in eccesso rende combustibili tessuti, oli e grassi |
Mai olio o grasso su raccordi e riduttori; mai usare ossigeno per pulire o ventilare gli abiti |
|
Ustioni e proiezioni di scintille |
Metallo fuso, scintille, pezzi caldi |
Guanti in crosta, grembiule, scarpe antinfortunistiche, area libera da materiali infiammabili |
|
Danni agli occhi |
Luce intensa e radiazione della fiamma |
Occhiali con filtro adatto alla saldatura a gas |
|
Fumi e gas |
Ossidi metallici, monossido di carbonio, zinco o altri rivestimenti |
Aspirazione localizzata o ventilazione, attenzione speciale negli spazi chiusi |
Alcune regole vanno rispettate sempre:
- Fissa le bombole con catena o su carrello e tienile lontane da fonti di calore.
- Stocca ossigeno e acetilene separati, oppure divisi da una barriera resistente al fuoco.
- Sostituisci tubi screpolati o scaduti e controlla la tenuta dei raccordi prima di ogni uso.
- Tieni un estintore a portata di mano e non saldare mai su contenitori che hanno contenuto sostanze infiammabili.
- Se una bombola di acetilene si scalda senza motivo, chiudi la valvola, allontanati e chiama i soccorsi.
In ambito professionale si applicano inoltre il D.Lgs. 81/2008 e le indicazioni del fornitore dei gas, compresa la formazione specifica degli operatori.
Vantaggi e limiti della saldatura ossiacetilenica
Il vantaggio principale dell’ossiacetilene è l’indipendenza dall’energia elettrica unita alla versatilità di un unico impianto; il limite principale è la minore produttività rispetto ai processi ad arco.
Vantaggi
- Nessuna alimentazione elettrica: l’impianto si porta ovunque, anche dove non c’è una presa.
- Un solo impianto per saldare, brasare, tagliare e riscaldare.
- Controllo molto fine del bagno e dell’apporto di calore su lamiere sottili e tubi.
- Il saldatore regola a vista la fiamma e quindi il comportamento del metallo.
Limiti
- Velocità inferiore a quella dei processi ad arco, con minore produttività.
- Calore diffuso su una zona ampia, quindi più deformazioni e una zona termicamente alterata più estesa.
- Poco adatta a spessori elevati, per i quali sono più indicati processi ad arco.
- Richiede esperienza per leggere la fiamma e governare il bagno.
- Gestione di bombole e gas infiammabili, con le precauzioni descritte sopra.
Quando preferire un altro processo
|
Processo |
Si sceglie quando |
|---|---|
|
Ossiacetilenica |
Manca la corrente elettrica, serve anche brasare, tagliare o riscaldare, si lavora su lamiere sottili e tubi |
|
Servono spessori medio-alti e un impianto semplice e robusto, anche all’aperto |
|
|
Contano velocità e produttività su carpenteria e lamiere |
|
|
Serve la massima precisione su inox, alluminio e spessori sottili |
Per approfondire i processi ad arco: Cosa si può saldare con la saldatrice a elettrodo? e Cosa si può saldare con la saldatrice a filo?.
Consigli per una saldatura ossiacetilenica efficace
La qualità del cordone dipende soprattutto da fiamma ben regolata, punta adatta e movimento costante del cannello. Questi accorgimenti fanno la differenza.
- Esercitati su pezzi di scarto dello stesso spessore prima di lavorare sul pezzo definitivo.
- Controlla la fiamma durante il lavoro: un ugello sporco o surriscaldato la deforma, fa scoppiettare e può causare ritorni di fiamma. Puliscilo con gli appositi alesatori.
- Scegli la punta in base allo spessore: una punta troppo grande brucia il metallo, una troppo piccola non fonde il giunto.
- Non fermarti nello stesso punto: il calore eccessivo deforma i pezzi e può bucare le lamiere sottili.
- Mantieni la bacchetta nella zona protetta dalla fiamma, per non ossidare il materiale d’apporto.
- Controlla periodicamente l’impianto: tubi, raccordi, riduttori e valvole antiritorno devono essere integri e sostituiti alla scadenza.
- Segui un corso pratico se parti da zero: leggere la fiamma e il bagno si impara molto più in fretta con un istruttore.
La saldatura ossiacetilenica resta una tecnica attuale perché unisce portabilità, versatilità e controllo del calore. Richiede però conoscenza dell’attrezzatura e attenzione costante alla sicurezza, che valgono più di qualsiasi velocità di esecuzione.
Per attrezzarti, trovi cannelli, riduttori, valvole di sicurezza e accessori nella categoria Cannelli per saldatura e taglio di Laboratorio Saldatura.


SAF-FRO KIT Impugnatura MINIFROVER – Valvole sicurezza – Tubo binato

SAF-FRO KIT Impugnatura FROVER – Valvole sicurezza – Tubo binato


OXYTURBO LANCIA SALDATURA ACETILENE MAXI

OXYTURBO LANCIA CURVABILE SALDATURA ACETILENE MAXI


SAF-FRO LANCIA MINIFROVER SALDATURA ACETILENE

Articoli correlati